
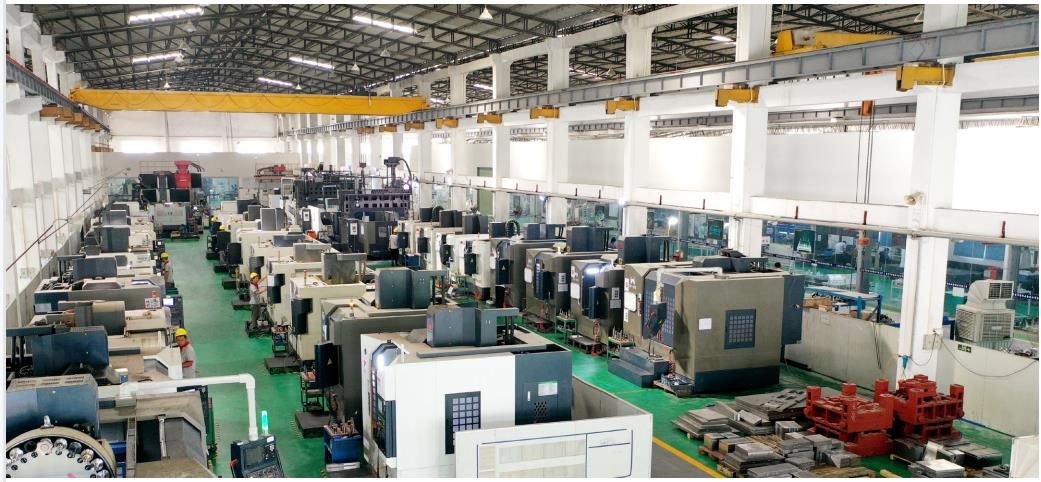
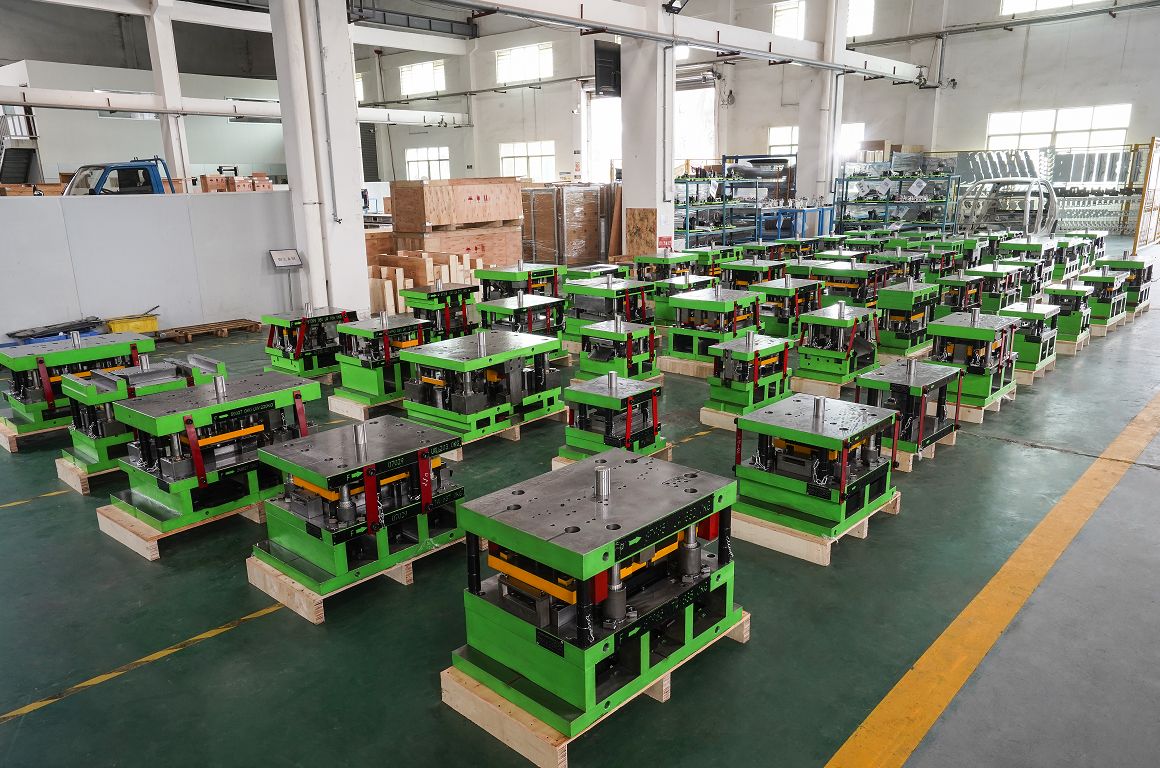
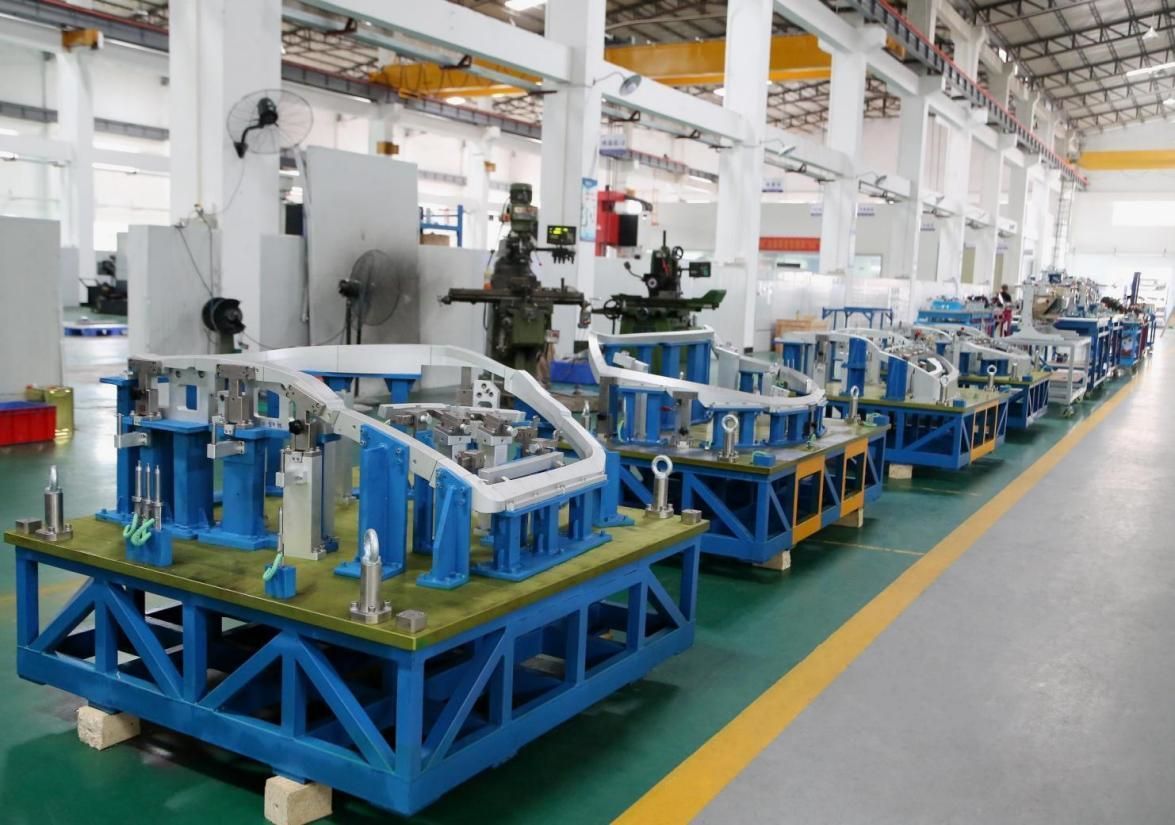
TTM Group China propose une solution complète pour les matrices d'emboutissage, les gabarits et montages de soudage, ainsi que les instruments de mesure automatisés pour l'automobile. Forts d'une vaste expérience dans le secteur automobile, nous sommes un fournisseur agréé auprès de la majorité des constructeurs automobiles. Nos clients de premier rang sont implantés dans le monde entier.
En tant que fabricant professionnel d'outils/matrices d'emboutissage, nous souhaitons partager les défauts courants et les solutions des matrices d'emboutissage automobiles lors du processus de production.
Défauts 1. Déformation de la bride et des pièces de réarmement
Lors des opérations de bordage et de re-retrait, une déformation de la pièce est fréquente. Si cette déformation concerne des pièces non usinées, elle n'a généralement pas d'incidence majeure sur la qualité. En revanche, pour les pièces usinées, même une légère déformation peut engendrer des défauts d'aspect importants et affecter la qualité globale du véhicule.
pourquoi:
①En raison de la déformation et du flux de la tôle pendant le processus de formage et de bride de la pièce, une déformation se produira si le matériau de pressage n'est pas serré ;
② Lorsque la force de pression est suffisamment importante, si la surface de pression du matériau de pression est inégale et qu'il y a des jeux dans certaines parties, la situation ci-dessus se produira également.
Comment:
① Augmenter la force de pression. S'il s'agit d'un matériau de pression à ressort, on peut utiliser la méthode consistant à ajouter un ressort. Pour le matériau de pression à coussin d'air supérieur, on utilise généralement la méthode consistant à augmenter la force du coussin d'air ;
② S'il subsiste une déformation locale après augmentation de la pression, vous pouvez utiliser du minium pour identifier le point problématique précis et vérifier la présence de creux locaux sur la surface du liant. Dans ce cas, vous pouvez procéder au soudage de la plaque de liant.
③Après que la plaque de liaison soit soudée, elle est étudiée et adaptée à la surface inférieure du moule.
Défauts 2. L'acier de découpe s'est ébréché
Les ébréchures d'acier dues à diverses raisons lors de l'utilisation du moule ont un impact certain sur la qualité de la pièce. Il s'agit d'une des interventions de réparation les plus courantes dans le domaine des moules. Les étapes de réparation des ébréchures d'acier sont les suivantes :
①Utilisez la baguette de soudage correspondante. Avant le rechargement, le plan de référence pour la réparation doit être sélectionné, y compris la surface de dégagement et la surface sans dégagement ;
②Marquez la ligne contre la pièce de transition. S'il n'y a pas de pièce de transition, la surface de dégagement peut être rectifiée grossièrement en laissant le repère au préalable ;
③ La surface de dégagement peut être réparée sur la table de la machine, et de l'argile peut être utilisée pour des recherches et des ajustements auxiliaires. Soyez prudent pendant le processus de réparation, essayez de démarrer la presse aussi lentement que possible et ajustez la hauteur du moule pour l'ouvrir vers le bas si nécessaire, afin d'éviter d'endommager l'acier de découpe ;
④Détecter si la surface de dégagement du bord en acier de découpe est cohérente avec la direction de cisaillement.
Voilà tout ce que nous avions à dire sur cet article ; nous espérons qu’il sera utile aux lecteurs !
Date de publication : 23 mars 2023

.png)
.png)